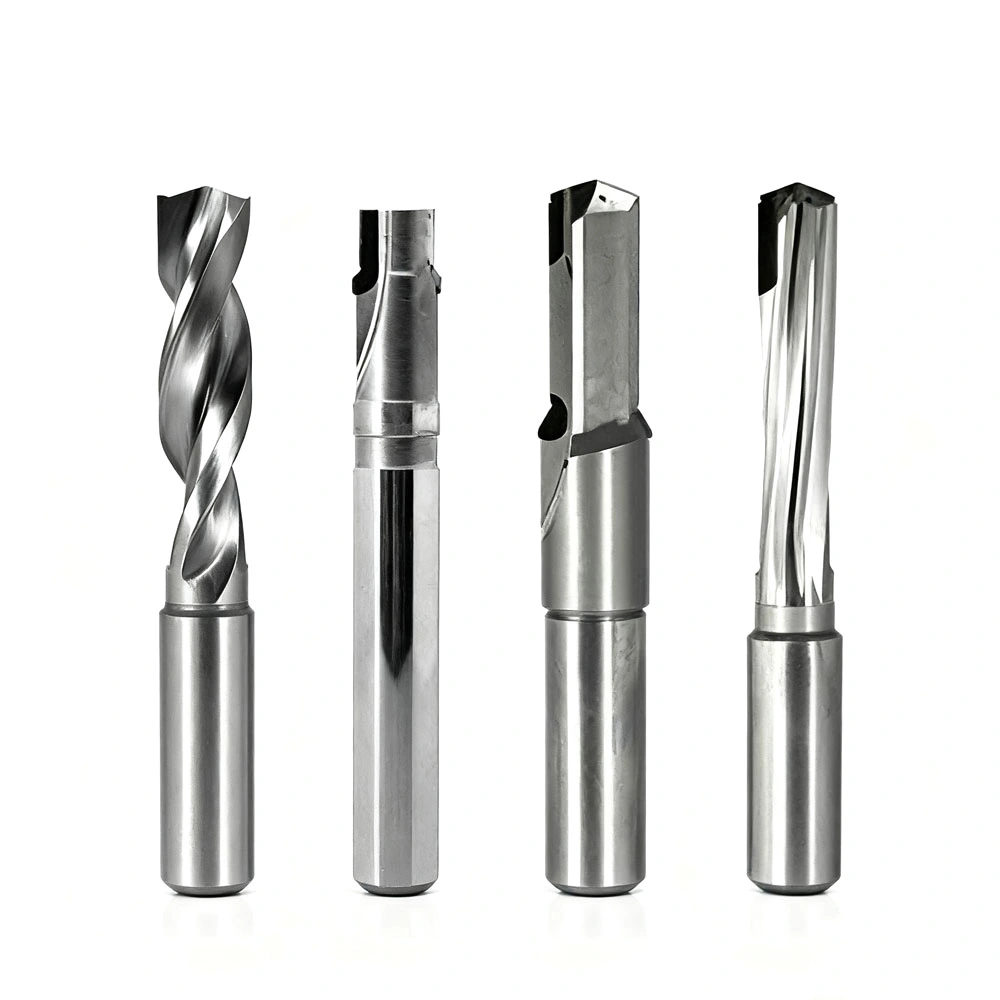
Precision Reaming Tools for CNC Hole Finishing
I bearbejdnings- og metalbearbejdningsindustrien er præcision altafgørende. At opnå nøjagtige huldimensioner, glatte overfladefinisher og forlænget værktøjslevetid afhænger i høj grad af specialiserede skæreværktøjer.Rømmeværktøjerspiller en afgørende rolle, da de kan bearbejde huller med ekstremt små tolerancer, hvilket gør dem særligt velegnede til hulbehandling. I modsætning til boring er oprømning en præcisionsbearbejdningsproces, der yderligere forfiner for- eller borede huller for at opnå præcise diametre og en meget glat overfladefinish. WDF har som professionel producent af skæreværktøj i Kina stor erfaring, og vores produkter er nationalt certificerede; du kan købe med tillid!
Hvor meget materiale skal Reaming Tools fjerne?
Mængden af materiale, der er tilbage under oprømning, er afgørende. For gode resultater skal du lade 0,1 mm til 0,4 mm materialetilskud være i diameteren. Når Reaming Tool fungerer, må mellemrummet mellem det og hulvæggen ikke være for snævert. I så fald er det faktisk ikke "bid", men derimod at gnide og slibe, hvilket resulterer i, at selve riveren bliver ekstremt skarp, og hulvæggen bliver ru og ujævn. Omvendt, hvis mellemrummet er for stort, skal riveværktøjer udøve overdreven kraft, og hvis skæretrykket er for højt, kan det knække, og hullet bliver skævt og ujævnt. Derfor afhænger den passende spaltestørrelse af materialet, der skæres, og størrelsen af hullet
Hvad er den optimale rømmehastighed og fremføringshastighed?
For at opnå en god huloverfladefinish er oprømmehastigheden generelt 1/2 til 2/3 af borehastigheden for det samme materiale. For eksempel ved bearbejdning af lavkulstofstål er en almindeligt anvendt hastighed 10-20 SFM. Tilspændingshastigheden skal være positiv og kontinuerlig, typisk 2 til 3 gange højere end tilspændingen af et bor af samme størrelse. En højere tilspændingshastighed hjælper Reaming Tools med at "trække" sig selv gennem emnet, hvilket resulterer i en bedre overfladefinish. En hakkefoder anbefales ikke, fordi det let forårsager skravering og forringer hullets overfladefinish. Se altid værktøjsproducentens specifikationer for at få de mest nøjagtige data.


- View as

Spiralfløjterømmer
Spiral Flute Reamers fra WDF er produceret af en højteknologisk Kina-producent med speciale i R&D, produktion og salg. Med mere end ti års erfaring med præcisionsværktøjer giver vores fabriksevner os mulighed for at levere skræddersyede løsninger, der muliggør hurtigere og mere præcis hulfremstilling. WDF er en pålidelig leverandør af højkvalitets, effektive bearbejdningsværktøjer.

Straight Flute Reamer
Straight Flute Reamers fra WDF er produceret af en førende Kina-producent med speciale i CNC-værktøj. Med mange års erfaring sikrer vores fabriksniveau og professionelle team innovativ teknologi og overlegen kvalitet. Som en betroet leverandør forbedrer WDF løbende værktøjets præcision og ydeevne, og leverer løsninger af høj kvalitet og fremragende service til at imødekomme forskellige kundebehov.
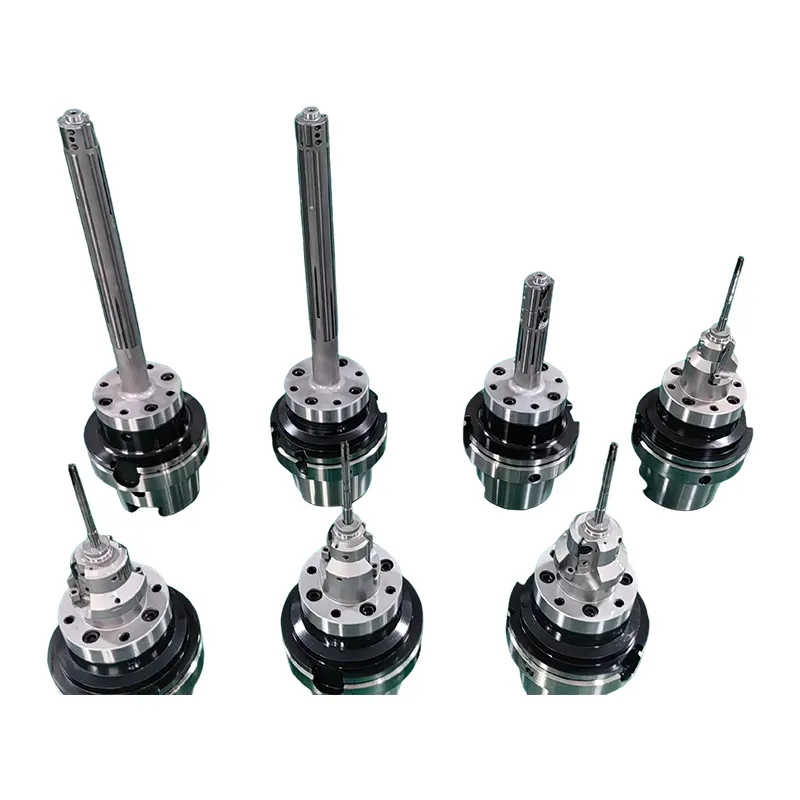
PCD Styrestangsrømmer
En førende producent og leverandør i Kina, Wangdefus PCD-sværdsfræser kombinerer en ultrahård polykrystallinsk diamantskærkant med et præcisionsdiamantsværd, der opnår IT5-IT6-tolerancer og en spejllignende overfladefinish på Ra0,1-0,4μm. Specielt designet til bearbejdning af lange udhængende huller med stor diameter i ikke-jernholdige metaller og kompositmaterialer, giver den ensartet nøjagtighed, gratfri overflader og høj gennemløbseffektivitet.

Højtydende metalkeramiske oprømmere
Højtydende metalkeramiske oprømmere fra Wangdefu kombinerer keramisk slidstyrke med metalsejhed for præcis hulbehandling. Som en betroet Kina-producent og leverandør med produktion på fabriksniveau opnår disse oprømmere IT6–IT7-tolerance og Ra0,2–0,6μm overfladefinish på kulstofstål, rustfrit stål, formstål, titanium og mere. Wangdefu er ideel til bil-, rumfarts- og formfremstilling, og muliggør "rømning i stedet for slibning", hvilket sparer tid, samtidig med at den sikrer de højeste kvalitetsstandarder.
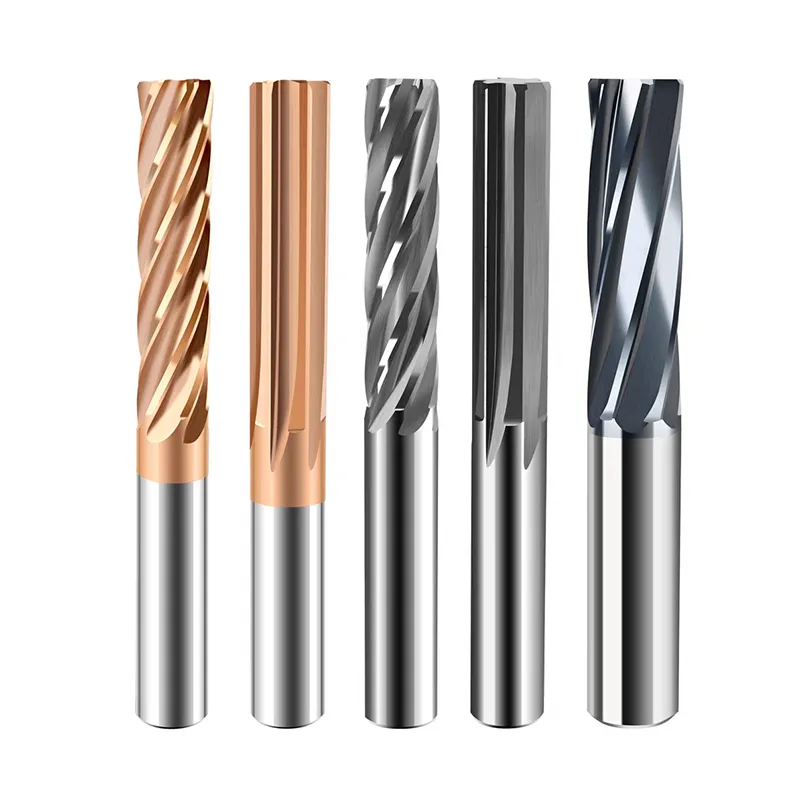
Hårdmetal højtydende rivere
Carbide High-Performance Reamers fra Wangdefu giver præcis hulbearbejdning til bil-, rumfarts- og højteknologiske industrier. Som en pålidelig producent og fabrik i Kina med fuld produktionskapacitet leverer vi holdbare, nøjagtige og glatskærende oprømmere. Betroet leverandør af ingeniører og producenter, Wangdefu sikrer ensartede tolerancer, forbedret effektivitet og reducerede produktionsrisici på tværs af forskellige materialer, herunder kulstofstål, rustfrit stål, aluminium og titanlegeringer.
Som en pålidelig Rømmeværktøjer producent og leverandør i Kina har vi vores egen fabrik. Hvis du ønsker at købe højkvalitets CNC-produkter, bedes du kontakte os.