Hvordan kan en PCD ikke-standardformningsskærer transformere højpræcisionsbearbejdning
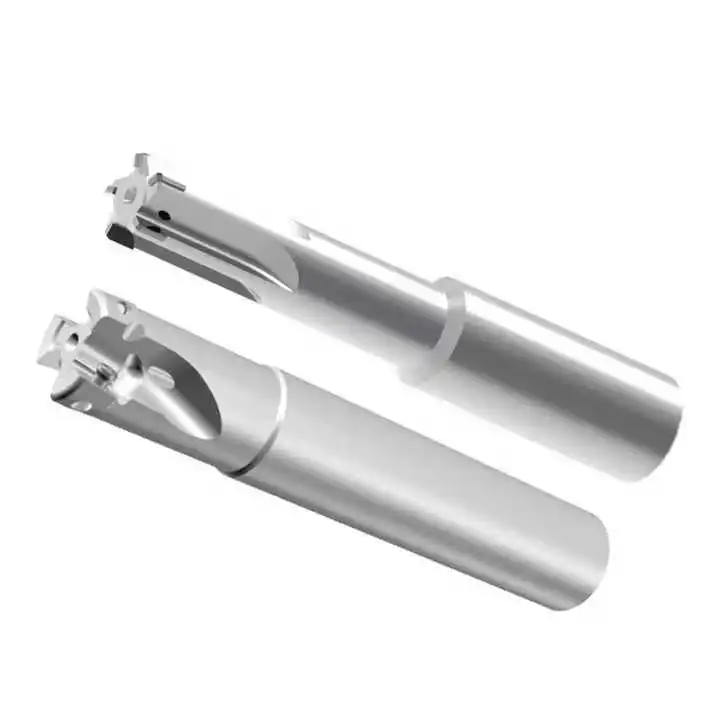
Artikeloversigt: A PCD Ikke-standard formskærerer designet til bearbejdning, hvor standard skærende værktøjer ikke effektivt kan gengive komplekse konturer, trin, riller eller specielle profiler. Ved at kombinere et PCD-værktøjshoved med et hårdmetalhus, leverer denne tilpassede værktøjsløsning fremragende slidstyrke, dimensionsstabilitet, glatte overfladefinisher og et-trins formningsevne.Wangdefuleverer tilpassede PCD-værktøjsløsninger til krævende applikationer på tværs af bilindustrien, rumfart, 3C elektronik og fremstilling af medicinsk udstyr.
Indholdsfortegnelse
Hvad er en PCD ikke-standard formskærer?
Hvorfor er PCD velegnet til præcisionsformning?
Nøglespecifikationer og tilpasningsmuligheder
Hvordan skal du vælge den rigtige fræser?
Hvordan forbedrer brugerdefineret værktøj produktionseffektiviteten?
Hvad er en PCD ikke-standard formskærer?
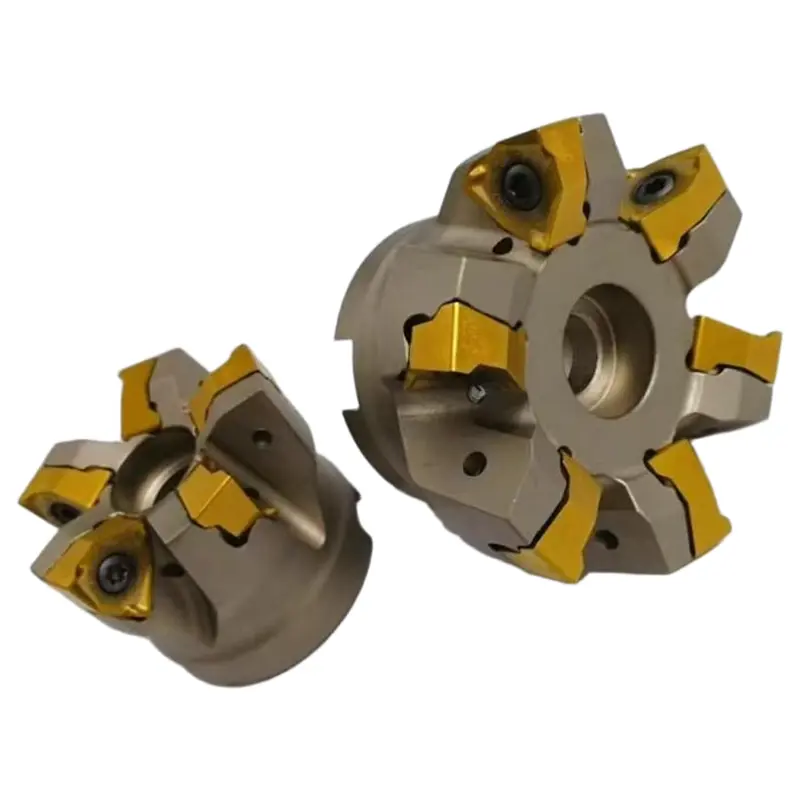
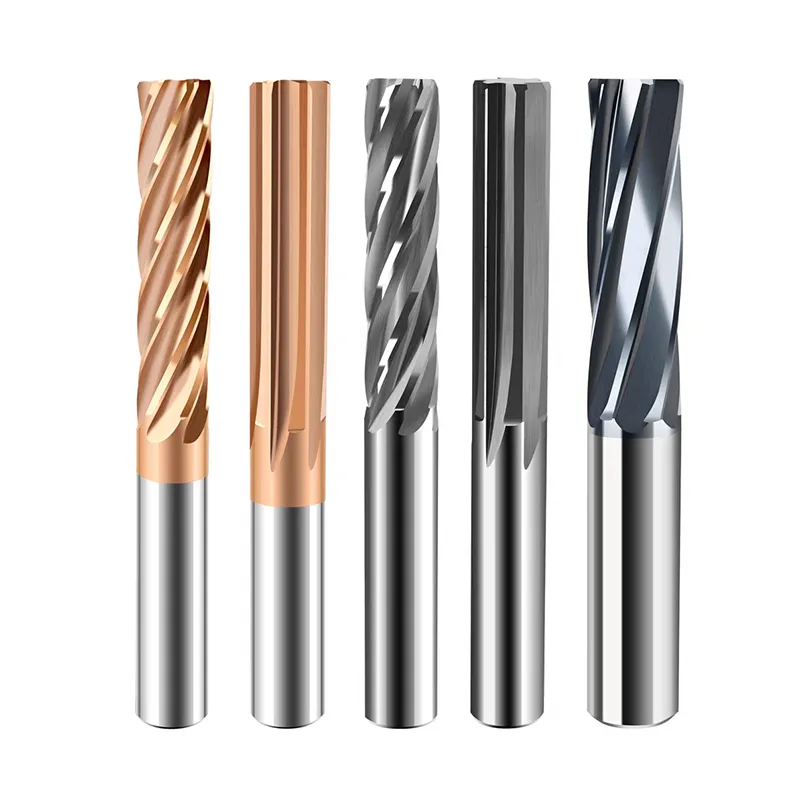
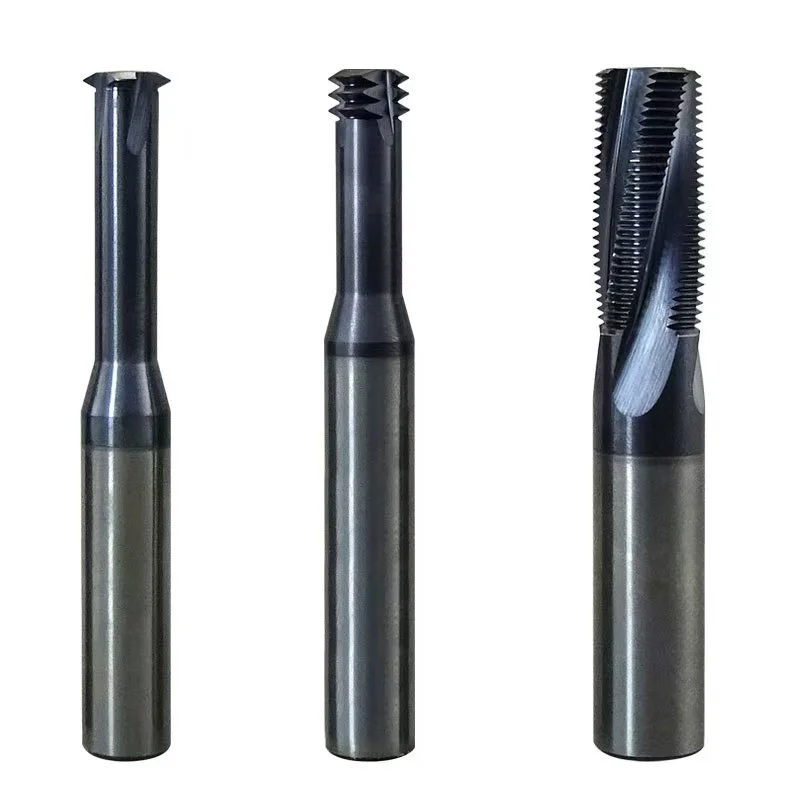
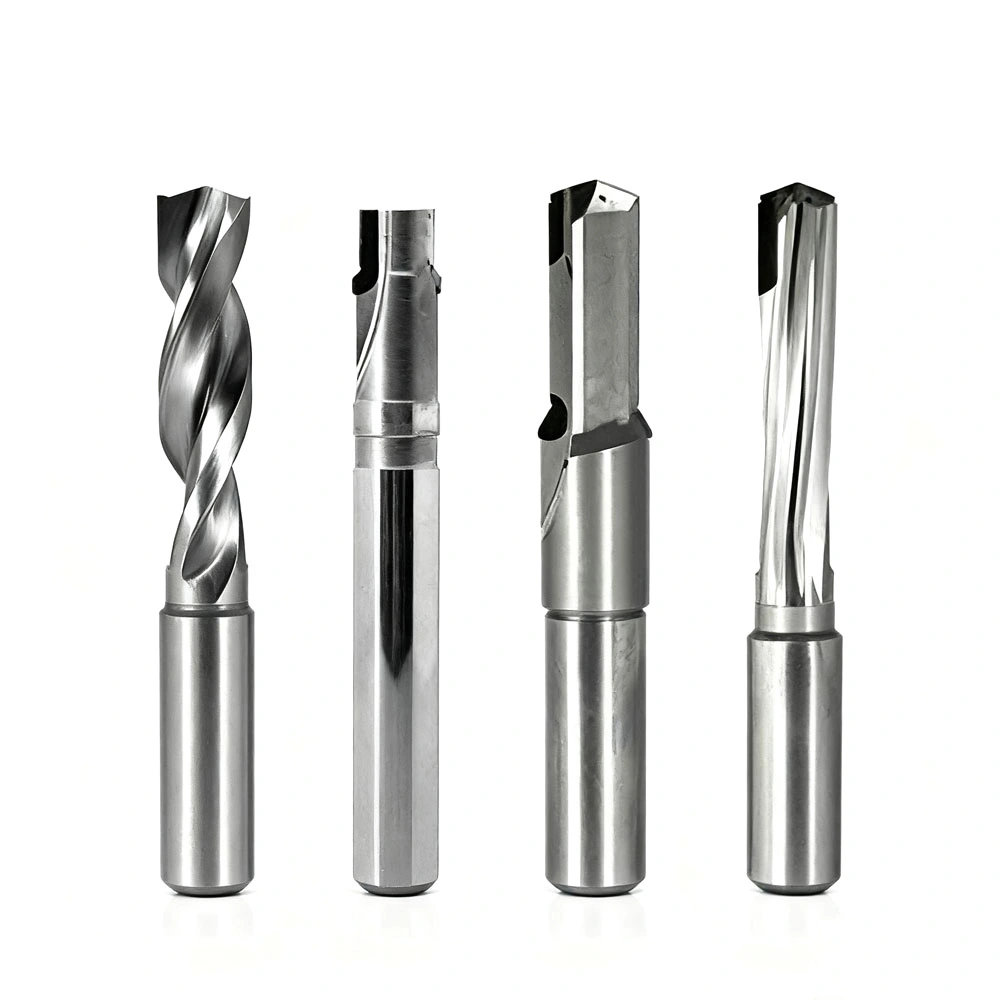
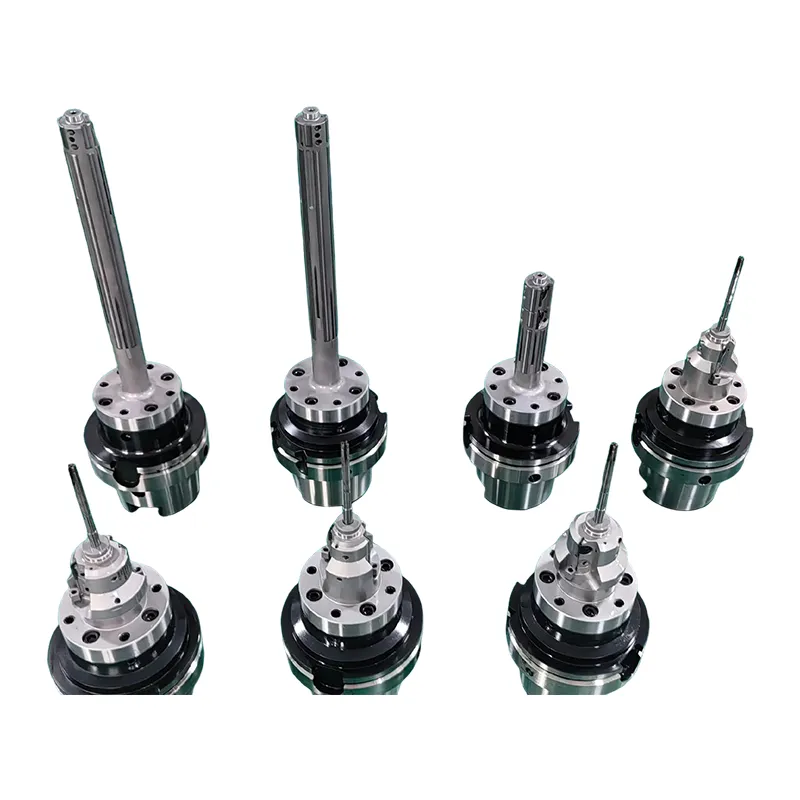
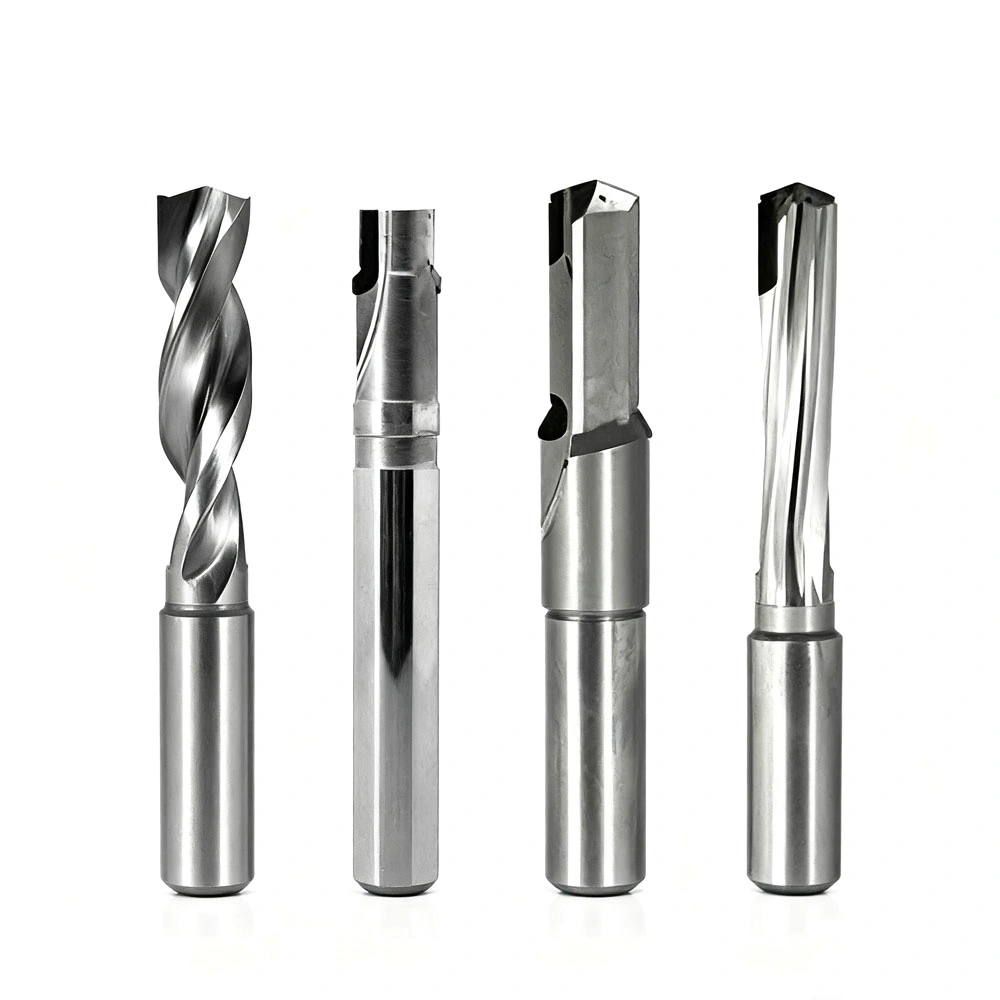
A PCD Ikke-standard formskærerer et specialdesignet skæreværktøj udviklet til bearbejdning af emner med komplekse eller ikke-standardiserede geometrier. I modsætning til konventionelle pindfræsere eller almindelige fræsere er den konstrueret omkring den faktiske kontur, tolerance, materiale og produktionskrav for en specifik komponent.
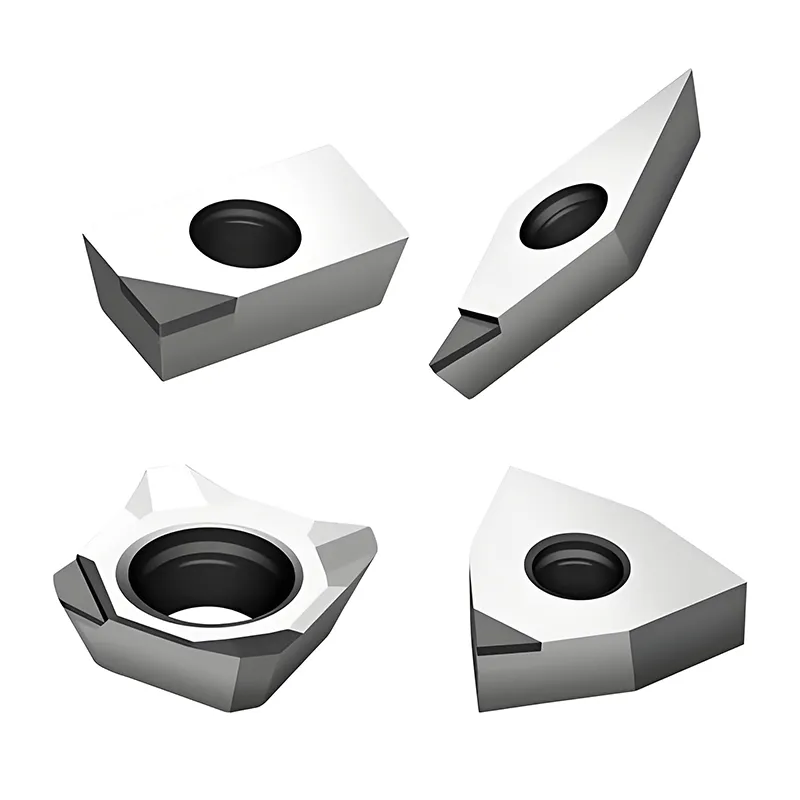
Værktøjet kombinerer typisk enpolykrystallinsk diamant (PCD) skærehovedmed en højstyrke hårdmetal værktøjskrop. Ifølge produktspecifikationerne kan PCD-skæresektionen nå en hårdhed på ca8000 HV, mens dens varmeledningsevne kan nå rundt700 W/mK. Disse egenskaber hjælper med at opretholde banebrydende stabilitet, reducere slid og aflede bearbejdningsvarme effektivt.
For producenter, der producerer komponenter med uregelmæssige konturer, trinvise huller, riller, buede overflader eller andre specialiserede profiler, kan tilpasset formgivningsgeometri eliminere flere bearbejdningstrin. I stedet for at bruge flere værktøjer til gradvist at reproducere en form, kan en korrekt konstrueret formskærer fuldende den tilsigtede profil i en enkelt bearbejdningsoperation.
For mere information om tilpassede værktøjsfunktioner, se de ikke-standardiserede brugerdefinerede værktøjsløsninger fra Wangdefu.
Hvorfor er PCD velegnet til præcisionsformning?
Materialevalg har direkte indflydelse på værktøjets levetid, overfladekvalitet, dimensionskonsistens og bearbejdningsomkostninger. PCD er særligt attraktiv for ikke-jernholdige og slibende materialer, fordi dens ekstreme hårdhed og slidstyrke hjælper med at opretholde en stabil forkant over længere produktionscyklusser.
Høj hårdhed og slidstyrke
PCD er væsentligt hårdere end konventionel carbid. Dette gør det muligt for skærkanten at modstå gradvist slid under kontinuerlig bearbejdning. En mere stabil kant kan hjælpe producenterne med at bevare dimensionsnøjagtigheden i længere perioder og reducere hyppigheden af værktøjsudskiftning.
Effektiv varmeafledning
Varmeakkumulering kan forårsage termisk deformation og påvirke bearbejdningsnøjagtigheden negativt. PCD har høj varmeledningsevne, hvilket gør det muligt for varme, der genereres ved skærezonen, at spredes hurtigt. Denne egenskab er især værdifuld ved bearbejdning af aluminiumslegeringer og andre materialer, hvor overfladekvalitet og dimensionsstabilitet er vigtig.
Stabil overfladefinish
En skarp og slidstærk PCD-kant kan give rene, ensartede skæreresultater. Når værktøjsgeometrien er præcist tilpasset emnet, kan komplekse overflader reproduceres med færre sekundære operationer.
Nøglespecifikationer og tilpasningsmuligheder
Fordi formværktøj er udviklet i henhold til individuelle emner, er der ingen enkelt universel konfiguration. Værktøjsdimensioner og -geometri bør bestemmes ud fra komponenttegningen, bearbejdningsmateriale, CNC-udstyr, produktionsvolumen og påkrævet tolerance.
| Parameter | Typisk konfiguration | Tilpasningsovervejelse |
|---|---|---|
| Værktøjshoved | PCD | Udvalgt efter materiale- og skærekrav |
| Værktøjskrop | Carbid | Giver stivhed og strukturel støtte |
| Diameter | Cirka 1 mm til 60 mm+ | Bestemt af emnets geometri |
| Bearbejdningsmaterialer | Aluminium, kobber, kompositter, ingeniørplast | Værktøjsgeometrien skal matche materialets egenskaber |
| Fløjtekonfiguration | Tilpasset | Antal riller og geometri afhænger af anvendelsen |
| Helix vinkel | Tilpasset | Optimeret til skærestabilitet og spånevakuering |
| Skaft | Lige eller tilspidset | Passer til værktøjsmaskinen og holderen |
| Kølevæske | Valgfri interne kanaler | Nyttig til krævende varmestyringsapplikationer |
| Formgivningsnøjagtighed | Typisk IT5–IT6 | Endelig tolerance følger ingeniørtegningen |
Denne tilpasningstilgang gør værktøjet til mere end blot et skæretilbehør. Det bliver en bearbejdningsløsning, der er udviklet omkring den endelige geometri af komponenten.
Hvad er de største fordele ved en PCD ikke-standard formskærer?
1. Et-trins formning
Den væsentligste fordel er evnen til at kombinere flere formgivningskrav til ét specialiseret værktøj. Hvor en konventionel proces kan kræve flere fræsere og værktøjsskift, kan en specialfremstillet fræser potentielt fuldføre målprofilen i én omgang.
- Færre bearbejdningsoperationer
- Reduceret værktøjsskiftefrekvens
- Kortere produktionscyklusser
- Mere ensartet funktionspositionering
- Mindre afhængighed af flere efterbehandlingsprocesser
2. Længere værktøjslevetid
PCD's høje hårdhed og slidstyrke hjælper med at opretholde skæreydelsen under gentagen produktion. Længere brugbar værktøjslevetid kan reducere maskinafbrydelser og forenkle produktionsplanlægningen, især ved bearbejdning af store mængder.
3. Forbedret overfladekvalitet
Stabil banebrydende geometri er afgørende for at producere glatte overflader. En tilpasset formningsprofil kan gengive den nødvendige kontur nøjagtigt, samtidig med at risikoen for inkonsistente bearbejdningsmærker forårsaget af flere værktøjsovergange reduceres.
4. Anvendelsesspecifik geometri
Hver komponent giver forskellige bearbejdningsudfordringer. Bladform, rillenummer, spiralvinkel, skaftkonfiguration, diameter og kølemiddelkanaldesign kan justeres, så det passer til applikationen i stedet for at tvinge emnet til at passe til et standardværktøj.
Hvor bruges det?
Brugerdefinerede PCD-formningsfræsere er især nyttige, når komponentgeometri og produktionskonsistens er mere krævende, end hvad standardværktøj kan give.
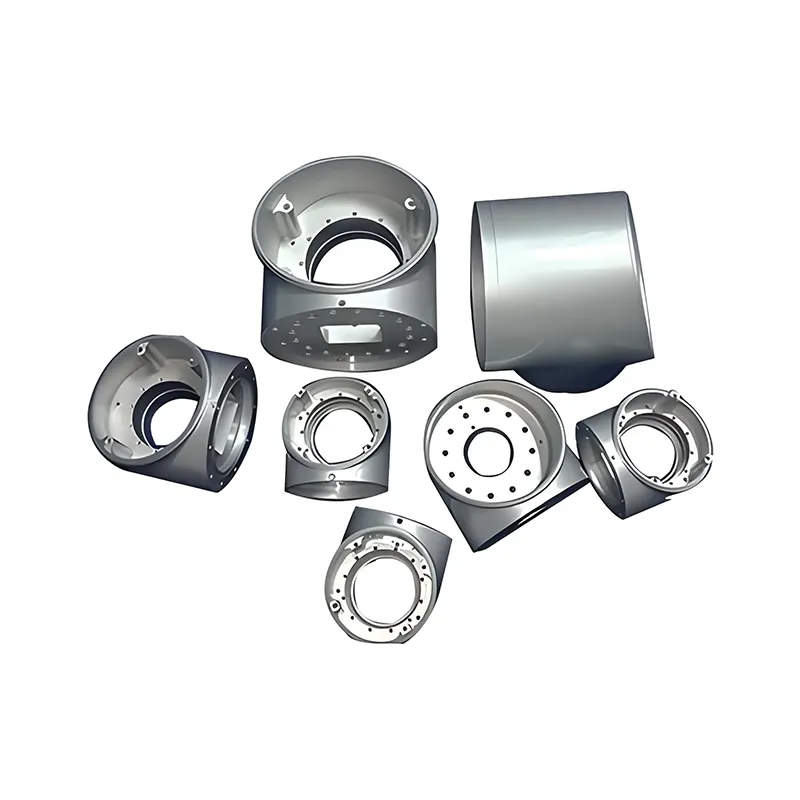
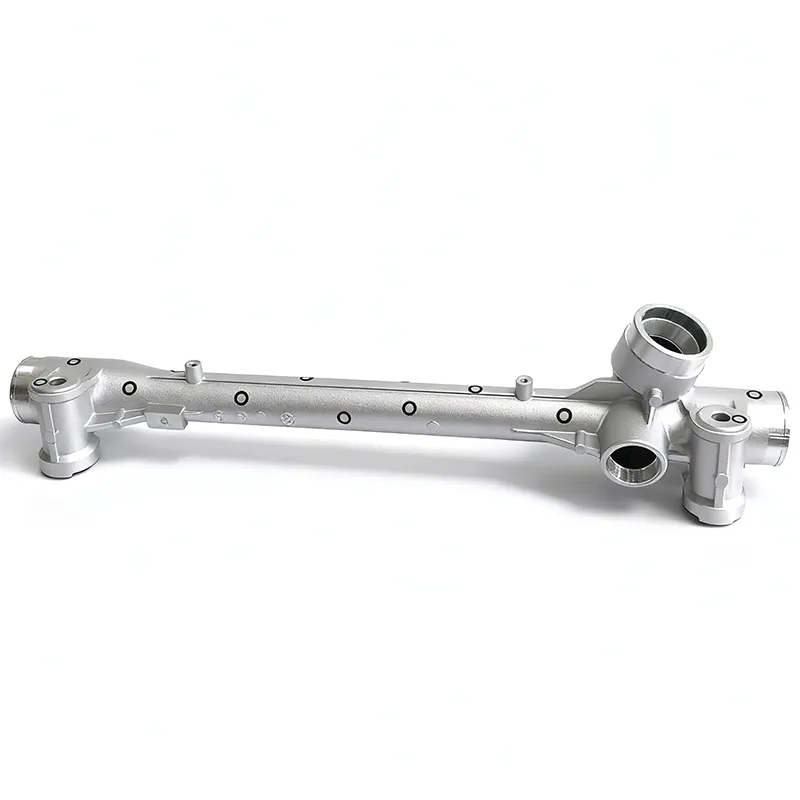
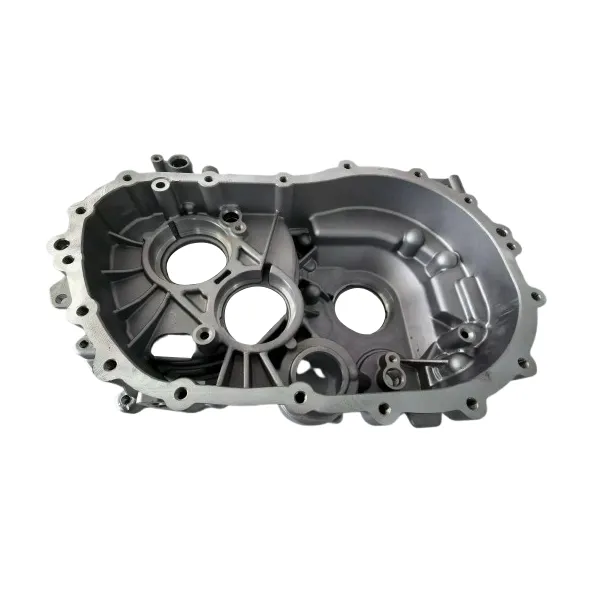
- Automotive:Aluminiumslegeringshuse, transmissionskomponenter, strukturelle dele og præcisionstrinede huller.
- Luftfart:Kulfiberkompositkomponenter og lette strukturelle dele, der kræver kontrolleret efterbehandling.
- 3C elektronik:Mellemrammer af aluminiumslegering, huse og præcisionskomponenter til mobiltelefoner og computere.
- Medicinsk udstyr:Præcisionskomponenter, hvor dimensionel repeterbarhed og overfladekvalitet er vigtige.
- Industriel fremstilling:Særlige riller, uregelmæssige konturer, buede profiler og tilpassede formeoperationer.
Værktøjet er særligt velegnet til ikke-jernholdige metaller som aluminium og kobber, samt kulfiberkompositter, glasfiberforstærket plast og udvalgt højhårdhedsplastik.
Hvordan skal du vælge den rigtige fræser?
Valg af et brugerdefineret formværktøj skal begynde med komponenten i stedet for værktøjskataloget. Ingeniører bør evaluere hele bearbejdningsprocessen, før de færdiggør værktøjsgeometrien.
- Definer emnets materiale:Identificer hårdhed, slibeevne, termiske egenskaber og spånopførsel.
- Analyser komponenttegningen:Gennemgå konturer, riller, radier, trin, hulprofiler og dimensionstolerancer.
- Bekræft CNC-maskinen:Tjek spindelhastighed, kraft, værktøjsholdergrænseflade, tilgængeligt kølemiddel og bearbejdningshylster.
- Bestem produktionskrav:Overvej batchstørrelse, cyklustid, forventninger til værktøjets levetid og påkrævet konsistens.
- Optimer skæregeometrien:Vælg den passende diameter, rillearrangement, skruevinkel, skaftdesign og formningsprofil.
- Valider det endelige design:Brug CAD-tegninger og bearbejdningsfeedback for at sikre, at værktøjet matcher det faktiske produktionsmiljø.
Til tilpasset værktøj kan tilvejebringelse af en detaljeret CAD-tegning eller eksisterende prøve forbedre nøjagtigheden af værktøjsdesign betydeligt. Information om emnets materiale, maskinmodel, bearbejdningsbetingelser, påkrævet tolerance og målproduktionsvolumen er også værdifuld.
Hvordan forbedrer brugerdefineret værktøj produktionseffektiviteten?
Den økonomiske værdi af en specialfremstillet fræser bestemmes ikke kun af dens købspris. Den vigtigere overvejelse er dets samlede bidrag til bearbejdningsprocessen.
For eksempel kan en komponent, der kræver flere standardskærere, involvere gentagne værktøjsskift, genplacering, mellemliggende inspektion og yderligere efterbehandlingsoperationer. Et dedikeret formværktøj kan konsolidere passende operationer og reducere proceskompleksiteten.
Dette kan give flere målbare fordele:
- Lavere ikke-skæringstid forårsaget af værktøjsskift
- Reduceret antal bearbejdningstrin
- Forbedret dimensionel konsistens mellem batches
- Potentielt lavere arbejds- og inspektionskrav
- Mere forudsigelig produktionsplanlægning
- Bedre egnethed til automatiseret CNC-produktion
Wangdefu understøtter tilpasset PCD-værktøj fra R&D og ingeniørdesign gennem produktion. Dens præcisionsværktøjsvirksomhed har mere end ti års erfaring og betjener bilindustrien, rumfart, 3C og medicinsk udstyr. Virksomheden oplyser også, at dets værktøjsnøjagtighed kan nå høje præcisionsniveauer, hvilket understøtter kunder, der søger gentagelig bearbejdningsydelse.
For at udforske relaterede præcisionsløsninger, besøgCNC skæreværktøjkategori.
Ofte stillede spørgsmål
Hvad er hovedformålet med en PCD Non Standard Forming Cutter?
Dens hovedformål er at bearbejde komplekse eller tilpassede emneprofiler med en dedikeret skæregeometri. Det kan kombinere flere formningskrav til ét værktøj og kan reducere behovet for flere bearbejdningsoperationer.
Hvilke materialer kan PCD-formningsskærere bearbejde?
De er almindeligvis egnede til ikke-jernholdige materialer såsom aluminium, kobber og deres legeringer. Afhængigt af værktøjsdesignet kan de også bruges til kulfiberkompositter, glasfiberforstærket plast og udvalgt ingeniørplast.
Kan skærediameteren og knivgeometrien tilpasses?
Ja. Diameter, klingeprofil, antal riller, spiralvinkel, skaftkonfiguration og andre strukturelle egenskaber kan designes i henhold til arbejdsemnets tegning og bearbejdningskrav. Tilgængelige dimensioner er ikke begrænset til én standardstørrelse.
Hvilken information er nødvendig for at udvikle en skræddersyet formskærer?
En detaljeret CAD-tegning kan varmt anbefales. Ingeniører bør også levere emnematerialet, måltolerance, bearbejdningsudstyr, spindelforhold, produktionsvolumen og aktuelle bearbejdningsproblemer. Et eksisterende værktøj eller en komponentprøve kan også hjælpe med at forfine designet.
Hvorfor vælge PCD i stedet for en konventionel hårdmetalskærer?
PCD tilbyder betydeligt højere hårdhed og slidstyrke, hvilket kan hjælpe med at bevare en skarp skærkant i længere perioder. Til egnede anvendelser kan dette forbedre dimensionsstabiliteten, overfladekvaliteten, værktøjets levetid og den samlede bearbejdningseffektivitet.
Konklusion
En korrekt konstrueretPCD Ikke-standard formskærerkan gøre en kompliceret bearbejdning til en mere kontrolleret og effektiv proces. Dens kombination af PCD-hårdhed, tilpasset formgeometri, hårdmetal-legemestyrke og et-trinsbearbejdningsevne gør det til en værdifuld mulighed for præcisionskomponenter med krævende konturer og overfladekrav. Med mere end ti års erfaring med præcisionsværktøj leverer Wangdefu skræddersyede løsninger til producenter, der søger pålidelig ydeevne og applikationsspecifikt værktøjsdesign. Hvis du udvikler en kompleks bearbejdningsproces eller har brug for en fræser designet omkring din komponenttegning,kontakt osfor at diskutere dine værktøjskrav og modtage en skræddersyet løsning.
Næste :
-
Relaterede nyheder
- Højtydende aluminiumslegeringer fortsætter med at udvikle sig, efterhånden som efterspørgslen efter præcisionsbearbejdning til rumfart vokser
- Hvordan kan CNC-blade forbedre bearbejdningsnøjagtigheden og værktøjets levetid?
- Hvad gør CNC-bearbejdede prototyper til bildele værd at vælge før produktion?
- Hvordan kan ikke-standardiserede brugerdefinerede værktøjer løse rigtige bearbejdningsproblemer bedre end standardværktøjer?
- Hvordan kan boreværktøjer forbedre præcision, stabilitet og omkostningskontrol i moderne bearbejdning?
- Hvordan påvirker CNC-værktøjsholdere rigtige bearbejdningsresultater?
Efterlad mig en besked