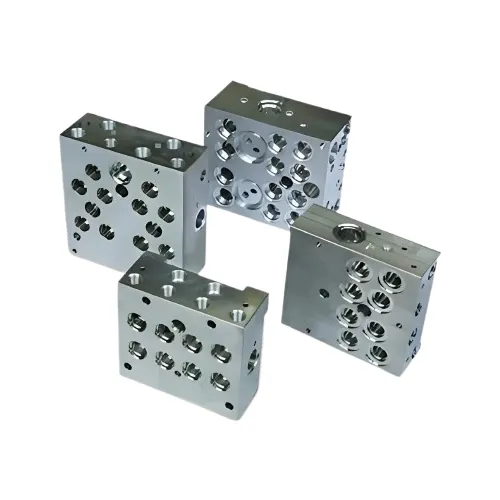
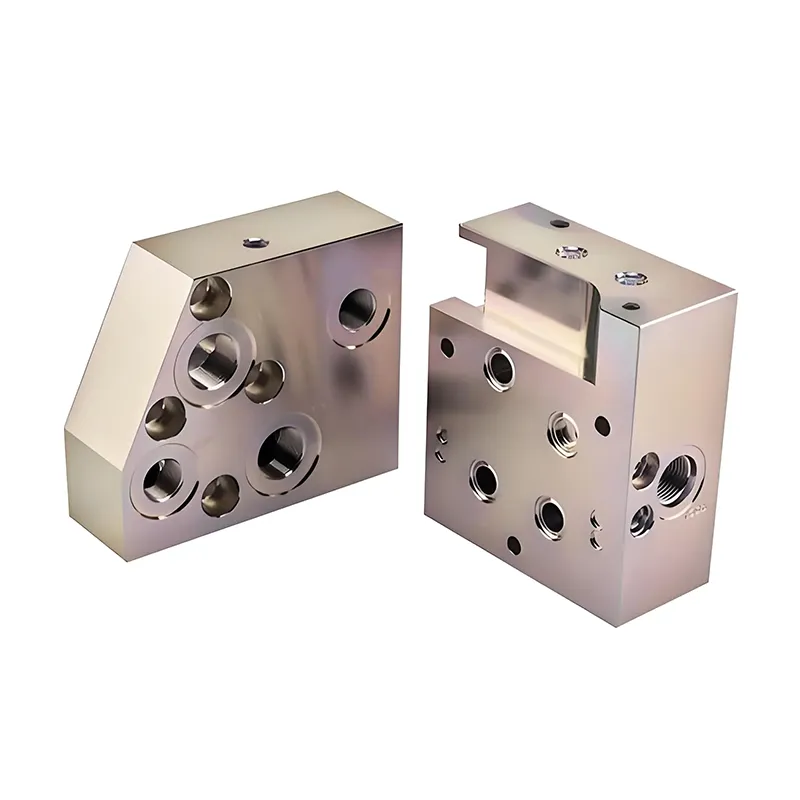
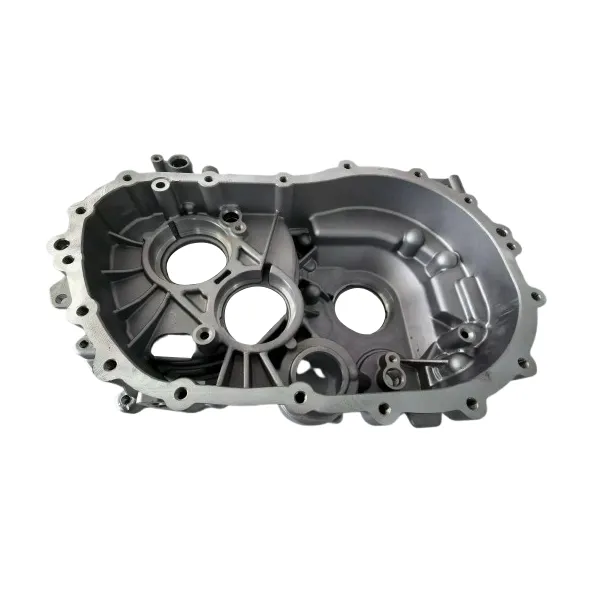
Ventilmanifolderer kernekomponenter i hydrauliske og pneumatiske væskekontrolsystemer. Ved at integrere flere ventilkomponenter og passager opnår de centraliseret kontrol af væsketryk, flow og retning, hvilket forenkler systemstrukturen og forbedrer driftsstabiliteten. Det følgende er en detaljeret introduktion fra flere perspektiver:
1. Kernekomponenter og klassifikationer
Grundlæggende struktur
Ventilmanifold: Den tjener som base og er typisk lavet af støbejern, aluminiumslegering eller smedet stål. Den har komplekse interne hydrauliske kanaler og er typisk rektangulær i form, med en maksimal sidelængde, der generelt ikke overstiger 600 mm.
Kontrolelementer: Disse omfatter ventiler af pladetypen, patronventiler og modulære ventiler, fastgjort til ventilmanifolden med skruer og ansvarlige for kernekontrolfunktioner.
Tilslutningskomponenter: Disse omfatter fittings, flanger og tætninger, der forbinder udvendige rør til indvendige komponenter for at sikre tætning.
Hjælpetilbehør: Disse omfatter procesportpropper, løfteskruer, inspektionsporte og navneskilte, der sikrer nem installation, vedligeholdelse og inspektion.
Hovedklassifikationer
Ved funktionel integration: De er kategoriseret som enkeltkanalventilmanifolder(enkeltfunktion, faldende markedsandel årligt), flerkanalsventilmanifolder (integreret med multikanalstyring, står for 42%) og integrerede ventilmanifolder (højt integrerede, tegner sig for 35%). Efter væsketype: Hydrauliske ventilblokke (dominerer markedet, tegner sig for 72,6%) og pneumatiske ventilblokke (der tegner sig for 21,4%, med hurtig vækst).
II. Arbejdsprincip
Tag en hydraulisk ventilblok som eksempel. Dens kerne er at forbinde flere hydrauliske ventilkomponenter i serie eller parallelt via interne præcisionsoliekredsløb. Efter at have modtaget eksterne signaler (såsom elektriske eller mekaniske signaler), regulerer styrekomponenterne oliekredsløbet til/fra, olieflow og tryk. For eksempel i et elektrohydraulisk servosystem sammenlignes kommandosignalet med positionsfeedbacksignalet for at generere et fejlsignal. Dette signal driver servoventilen og konverterer det elektriske signal til hydraulisk olieflow, som igen bevæger cylinderen og i sidste ende opnår præcis styring af aktuatorer (såsom turbineskovle og robotarme).
III. Forarbejdning
Forbehandling: Afspændingsbehandling (såsom ældning) udføres på emnet for at forhindre efterbehandlingsdeformation og sikre, at materialet er fri for defekter såsom mellemlag og nålehuller.
Bearbejdning: Grovbearbejdning udføres ved hjælp af fræsning og høvling, hvilket giver mulighed for finslibning. Derefter udføres præcisionsbearbejdning såsom CNC-boring og boring for at sikre nøjagtigheden af oliekredsløbskanalerne og overfladeruhed (især på monteringsoverfladerne for at forhindre lækage). Afgratning og rengøring: Fjern grater grundigt fra kanalerne (for at undgå at ridse tætninger eller tilstoppe olieledningerne), og rengør med en højtryksrenser såsom rusthæmmer og petroleum for at sikre, at der ikke er jernspåner eller snavs tilbage.
Montering og idriftsættelse: Bekræft hulpositioner og forbindelser i henhold til det skematiske diagram, og påfør anaerobt klæbemiddel for at tætne samlingerne (hærder i 24 timer). Under idriftsættelsen skylles olieslangerne i 10-20 minutter, skift magnetventilen for at sikre en fri oliebane, og udfør derefter tryk- og ydeevnetest.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik