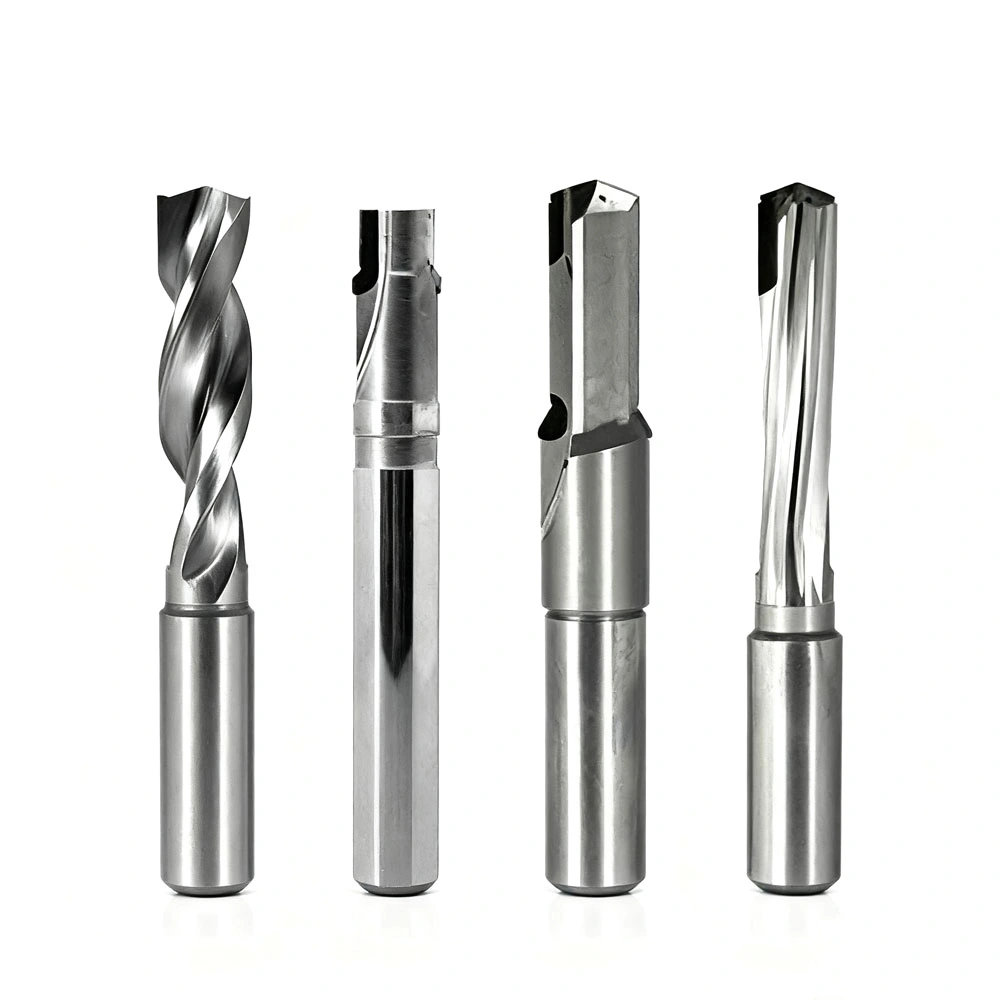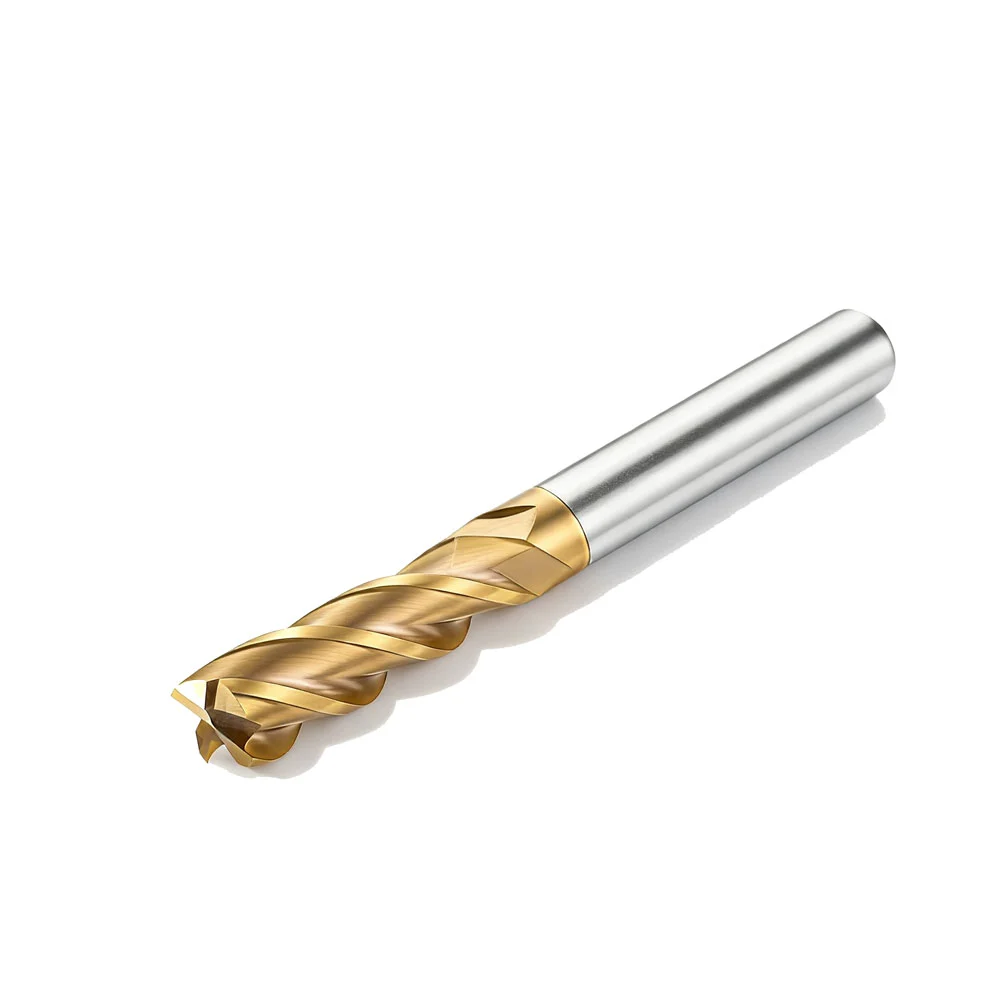



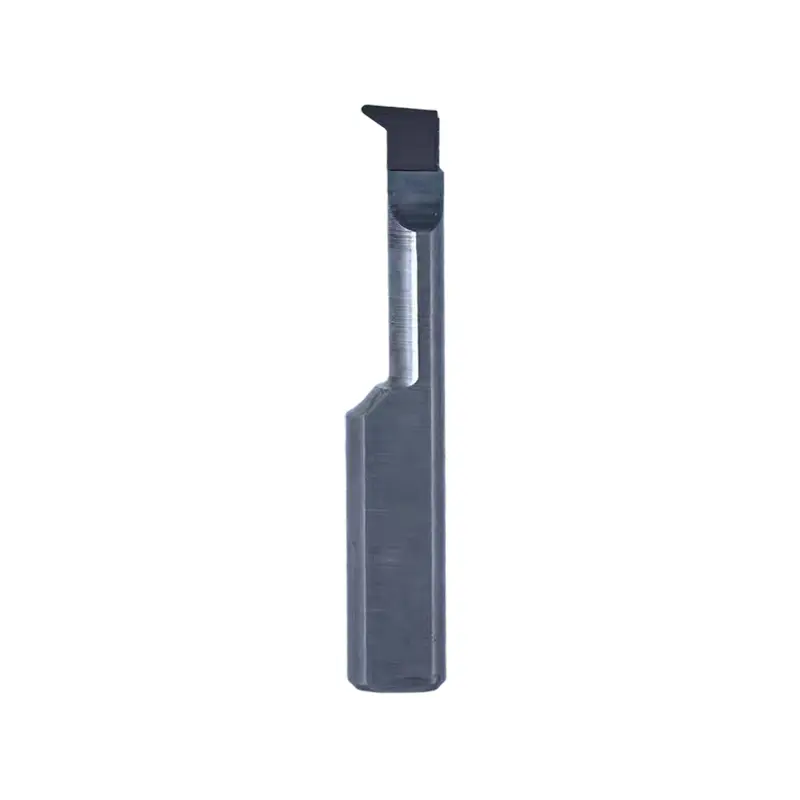
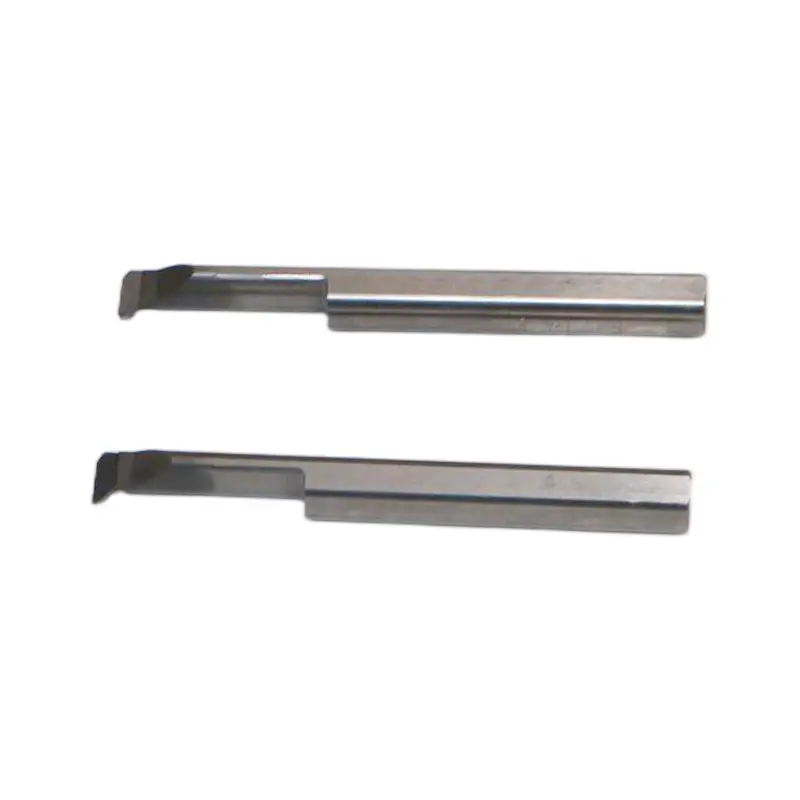
PCD boreværktøj til små huller
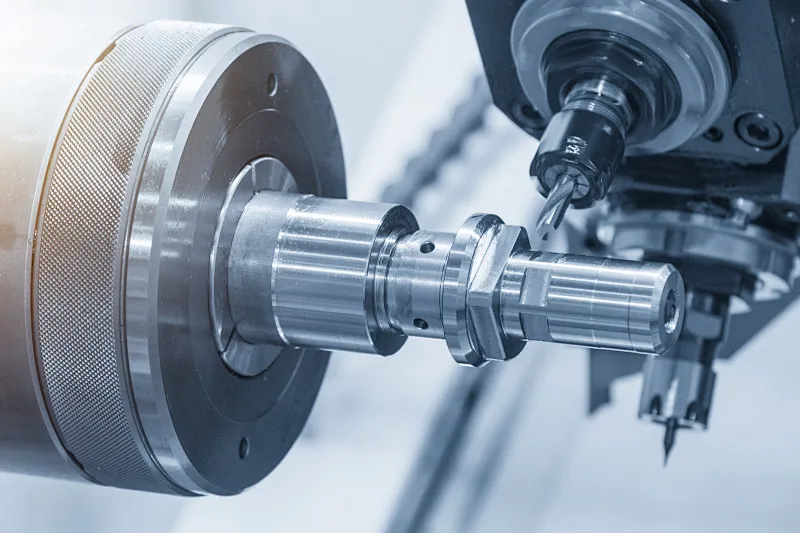
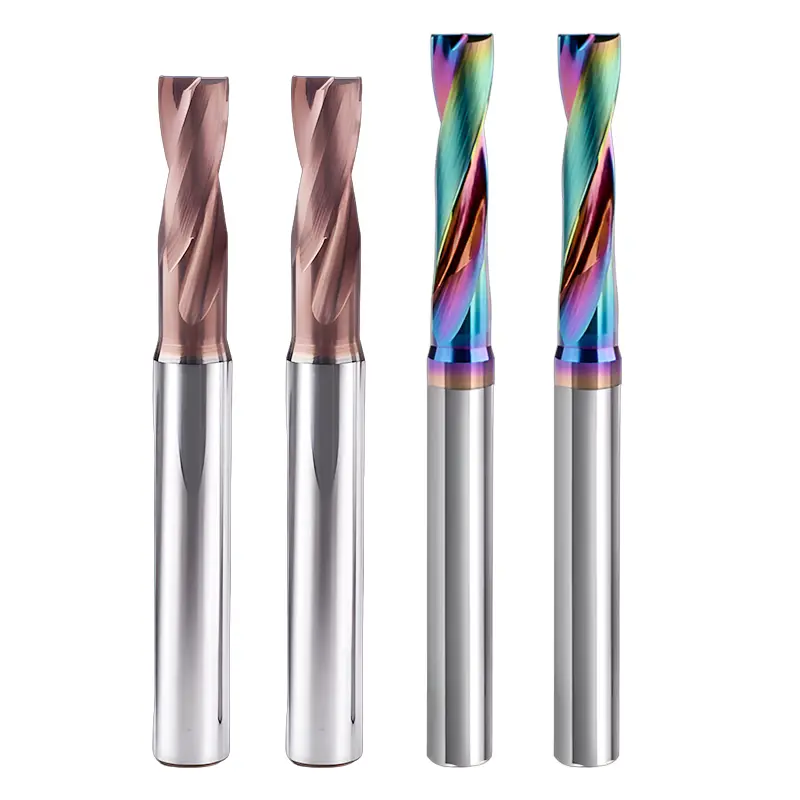
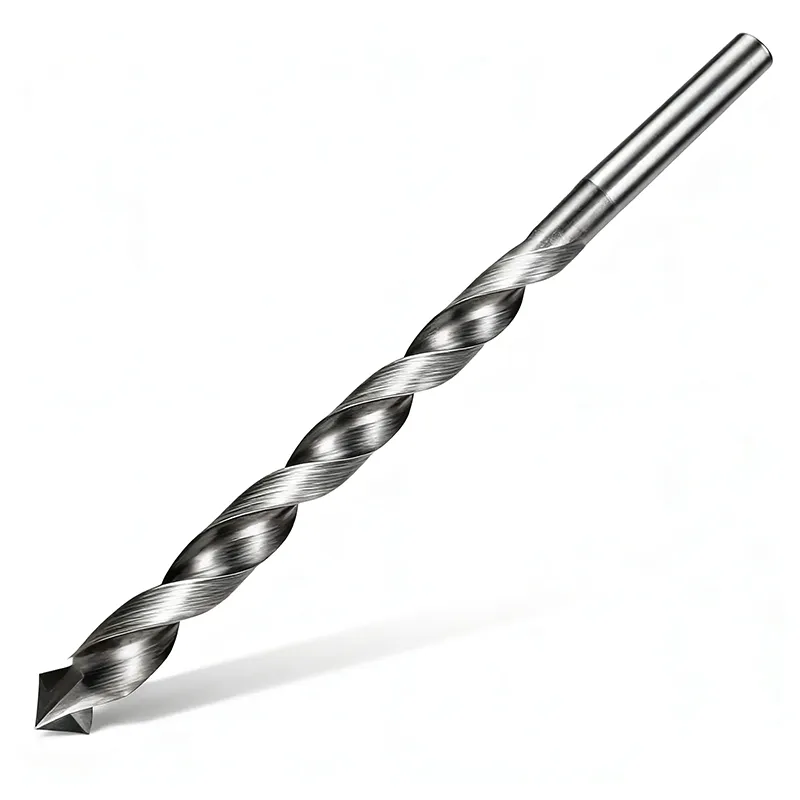
PCD-boreværktøj til små huller fra Wangdefu er designet til højpræcisionsrømning af små huller og bearbejdning af gennemgående huller. Som en førende producent og fabrik i Kina leverer vi højtydende værktøjer, der sikrer overlegen nøjagtighed, effektivitet og pålidelighed, der opfylder kravene til komplekse industrielle applikationer.
Wangdefu Durable PCD-boreværktøj til små huller er et hulbearbejdningsværktøj med høj præcision og lille diameter, lavet af polykrystallinsk diamant (PCD) materiale, især velegnet til præcisionsbearbejdning af hul med høj hårdhed og vanskelige at bearbejde materialer.
Hvad gør dette produkt?
1. Præcisions hulbearbejdning, diameter kan være så lav som 0,5 mm
2. Høj hårdhed materialebehandlingsstabilitet, velegnet til aluminiumslegering, kobber, kompositmaterialer osv.
3. Højhastighedsskæring reducerer produktionscyklustiden
4.Reducer risikoen for vibrationer og deformation, og sørg for ensartet blænde
5. Velegnet til masseproduktion og prototypeudvikling
Hvad er fordelene ved produktet?
1. Superhårde PCD-spidser + stærk matrix, fremragende levetid og stivhed
Værktøjsbitsmaterialet er lavet af højkvalitets PCD (diamantkornstørrelse 1 - 3μm), med en hårdhed på mere end HV10000 og en slidstyrke på 10 - 50 gange hårdmetal. Ved bearbejdning af slidbestandige materialer såsom aluminiumslegering med højt silicium, kan levetiden forlænges med mere end 30 gange.
Værktøjets krop er lavet af ultrafinkornet cementeret hårdmetal eller 42CrMo legeret stål. Efter vakuumvarmebehandling + nitreringsbehandling kan den mindste værktøjsskaftdiameter nå φ3 mm, og dybde-diameterforholdet (L/D) kan nå 5:1 - 15:1. Dybt hul bearbejdning uden vibrationsværktøjsdeformation, føringsbåndets rethed ≤0,001 mm.
Dette kvalitets-PCD-boreværktøj til små huller gør bearbejdning af dybe hul mere stabil, især til præcisionsmikrohulsprojekter.
2. Præcisionskant + optimeret geometri, nøjagtig skæring uden grater
Hovedskæret anvender mikrokantslibeproces, skærkantens skarphed når 0,01 mm, spånvinklen er +5°-+15°, især velegnet til ikke-jernholdige metaller, hvilket effektivt hæmmer spånakkumulering.
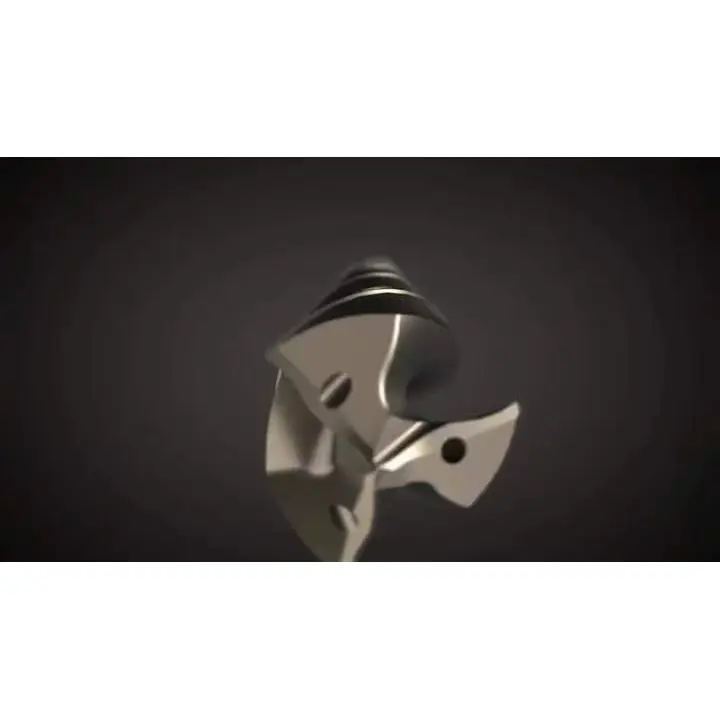
Innovation af "fast top + dobbelt sværd" struktur, savsværdsdiameter nøjagtighed ≤0,003 mm, udløb ≤0,002 mm, hulrundhedsafvigelse <0,005 mm, koaksialitet kontrolleret inden for 0,012 mm.
Afløbskanal med smal rille er velegnet til små hulrum, spånbrud er kort og ikke blokeret, og bearbejdningsstabiliteten er forbedret.
3. Effektiv afkøling + lavfriktionsegenskaber, glat behandling
Støt intern køling/ekstern køling dobbelt køling, minimumsdiameter af internt kølehul φ0,8 mm, højtrykskølevæske direkte skærekant, hurtig varmeafledning og skyllespåner.
PCD-materiale naturlig lav friktionskoefficient (0,05 - 0,1), med poleret kantbehandling kan den bearbejdede overfladeruhed være så lav som Ra0,2 - 0,8μm, for at opnå "boring i stedet for slibning", uden sekundær polering.
PCD småhulsboreværktøjs lavfriktionsdesign forbedrer i høj grad mikrohulsbearbejdningseffektiviteten og reducerer værktøjsslid.
Kerneproduktspecifikationer
|
Parametertype |
Tilgængelige muligheder |
|
Værktøjstype |
Solid PCD-boreværktøj til små huller, indekserbart PCD-boreværktøj, PCD-boreværktøj til blinde huller |
|
Værktøjslegememateriale |
Ultrafinkornet hårdmetal, 42CrMo legeret stål |
|
Værktøjshoved materiale |
Polykrystallinsk diamant (PCD), kornstørrelse 1–3μm |
|
Diameter af bearbejdningshul |
φ1,5–20 mm (standard), mikrohulsdiameter kan tilpasses ned til φ0,8 mm |
|
Længde-til-diameter-forhold (L/D) |
5:1, 8:1, 10:1, 15:1 (til applikationer med dybe huller) |
|
Skaft type |
Lige skaft, morsekonus (nr. 1–2), BT30/HSK-E25 mikrogrænseflade |
|
Afkølingsmetode |
Ekstern køling, intern køling (højtryks mikro interne kølevæskehuller) |
|
Bearbejdningsnøjagtighed |
Huldiametertolerance IT6–IT8, overfladeruhed Ra0,2–0,8μm |
|
Anvendelige materialer |
Aluminium og aluminiumslegeringer, kobberlegeringer, magnesiumlegeringer, kulfiberforstærket plast (CFRP), grafit, aluminiumslegeringer med højt silicium osv. |
Applikationsscenarier
3C elektronisk felt: mobiltelefonramme mikrosamlingshul (φ2,0 mm), overfladeruhed Ra0,4μm, enkelt værktøjslevetid 5000 huller, 20 gange højere end hårdmetalværktøjer.
Automotive Manufacturing Field: Ved hjælp af et nyeste PCD-boreværktøj til små huller er motorinjektorens mikrohuller (φ1,8 mm, dybde-til-diameter-forhold 12:1) bearbejdet med et internt køledesign. Blændetolerance holdes på ±0,005 mm, hvilket forbedrer brændstofindsprøjtningens nøjagtighed med 15 % og opfylder fuldt ud de nationale VI-emissionsstandarder.
Luftfartsfelt: flyelektronik skal i aluminiumslegering trinhul (φ3,5 mm), koaksialitet 0,01 mm, velegnet til højhastighedsskæreforhold, forarbejdningseffektiviteten er 40 % højere end traditionelle værktøjer.
Præcisionsinstrumentfelt: mikrolejehus indre hul (φ1,5 mm), hulrundhed 0,003 mm, overfladefinish Ra0,2μm, intet behov for efterfølgende slibning, fremragende batchkonsistens.
Anbefalede skæreparametre
|
Materiale |
Skærehastighed (Vc) |
Feedrate (f) |
Aksial skæredybde (Ap) |
|
6061 aluminiumslegering |
300–600 m/min |
0,02–0,08 mm/omdr |
0,1-0,5 mm |
|
Kobber (T2) |
200–400 m/min |
0,03–0,10 mm/omdr |
0,2-0,8 mm |
|
Høj-silicium aluminiumslegering (AlSi12) |
150–300 m/min |
0,01–0,05 mm/omdr |
0,1-0,3 mm |
|
Kulfiberforstærket plast (CFRP) |
100–200 m/min |
0,01–0,03 mm/omdr |
0,05–0,2 mm |
Bemærk: Ved blindhulsbearbejdning anbefales det at lade 0,5–1 mm stå til spånevakuering. Til mikrohuller (φ < 2 mm) skal du bruge en maskine med høj stivhed for at undgå vibrationer, der påvirker nøjagtigheden. Specifikke parametre kan finjusteres i henhold til maskinens ydeevne og emnestruktur.
Eftersalgsservice
Sørg for værktøjsvalg og optimering af bearbejdningsparametre.
Installations- og betjeningsvejledning (tekst eller video).
Fjern- eller teknisk support på stedet.
Spor jævnligt værktøjets brugsydelse og lever optimeringsløsninger.
Emballage og forsendelse
Individuel beskyttelsesemballage til hvert værktøj.
Eksport standard og tilpasset emballage support.
Stabil global logistik; ofte eksporteret til Europa, Amerika og Sydøstasien.
Hurtig levering til masseproduktion.
Send forespørgsel
Kontaktoplysninger
-
Adresse
No. 2, No. 21 Mold Road, Daqi Street, Beilun District, Ningbo, Zhejiang-provinsen Kina
-
Tlf
-
E-mail
Indsend dine projektdetaljer for hurtigt at modtage et tilbud på CNC skæreværktøjer, CNC bearbejdede prototyper, CNC ventilblokke. Vores eksperter vil optimere omkostninger og tidsplaner for at sikre en løsning af høj kvalitet til dig.



Nyhedsanbefalinger